

在 CO2 激光加工的世界里,如果要给设备挑选一颗“心脏”,大多数买家都会面临一个经典的选择题:是选择价格亲民、皮实耐用的直流激励玻璃激光管(DC管),还是选择价格不菲、科技感满满的射频金属激光器(RF管)?
很多人在采购设备时容易陷入极端:要么觉得射频管太贵而盲目选择直流管,结果生产效率上不去;要么盲目追求高端射频管,导致投资成本过高。
这两种激光器到底有什么本质区别?它们的性能鸿沟体现在哪里?今天我们就从调制速度、光束质量、维护成本和应用场景等多个维度,帮你彻底厘清这笔账,找到最适合你产线的方案。
一、 核心工作原理的根本不同
虽然它们发出的都是波长为 10.6 微米的 CO2 激光,但“点火”的方式完全不同:
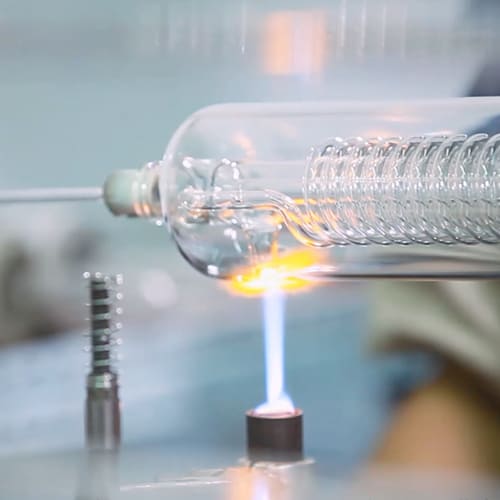
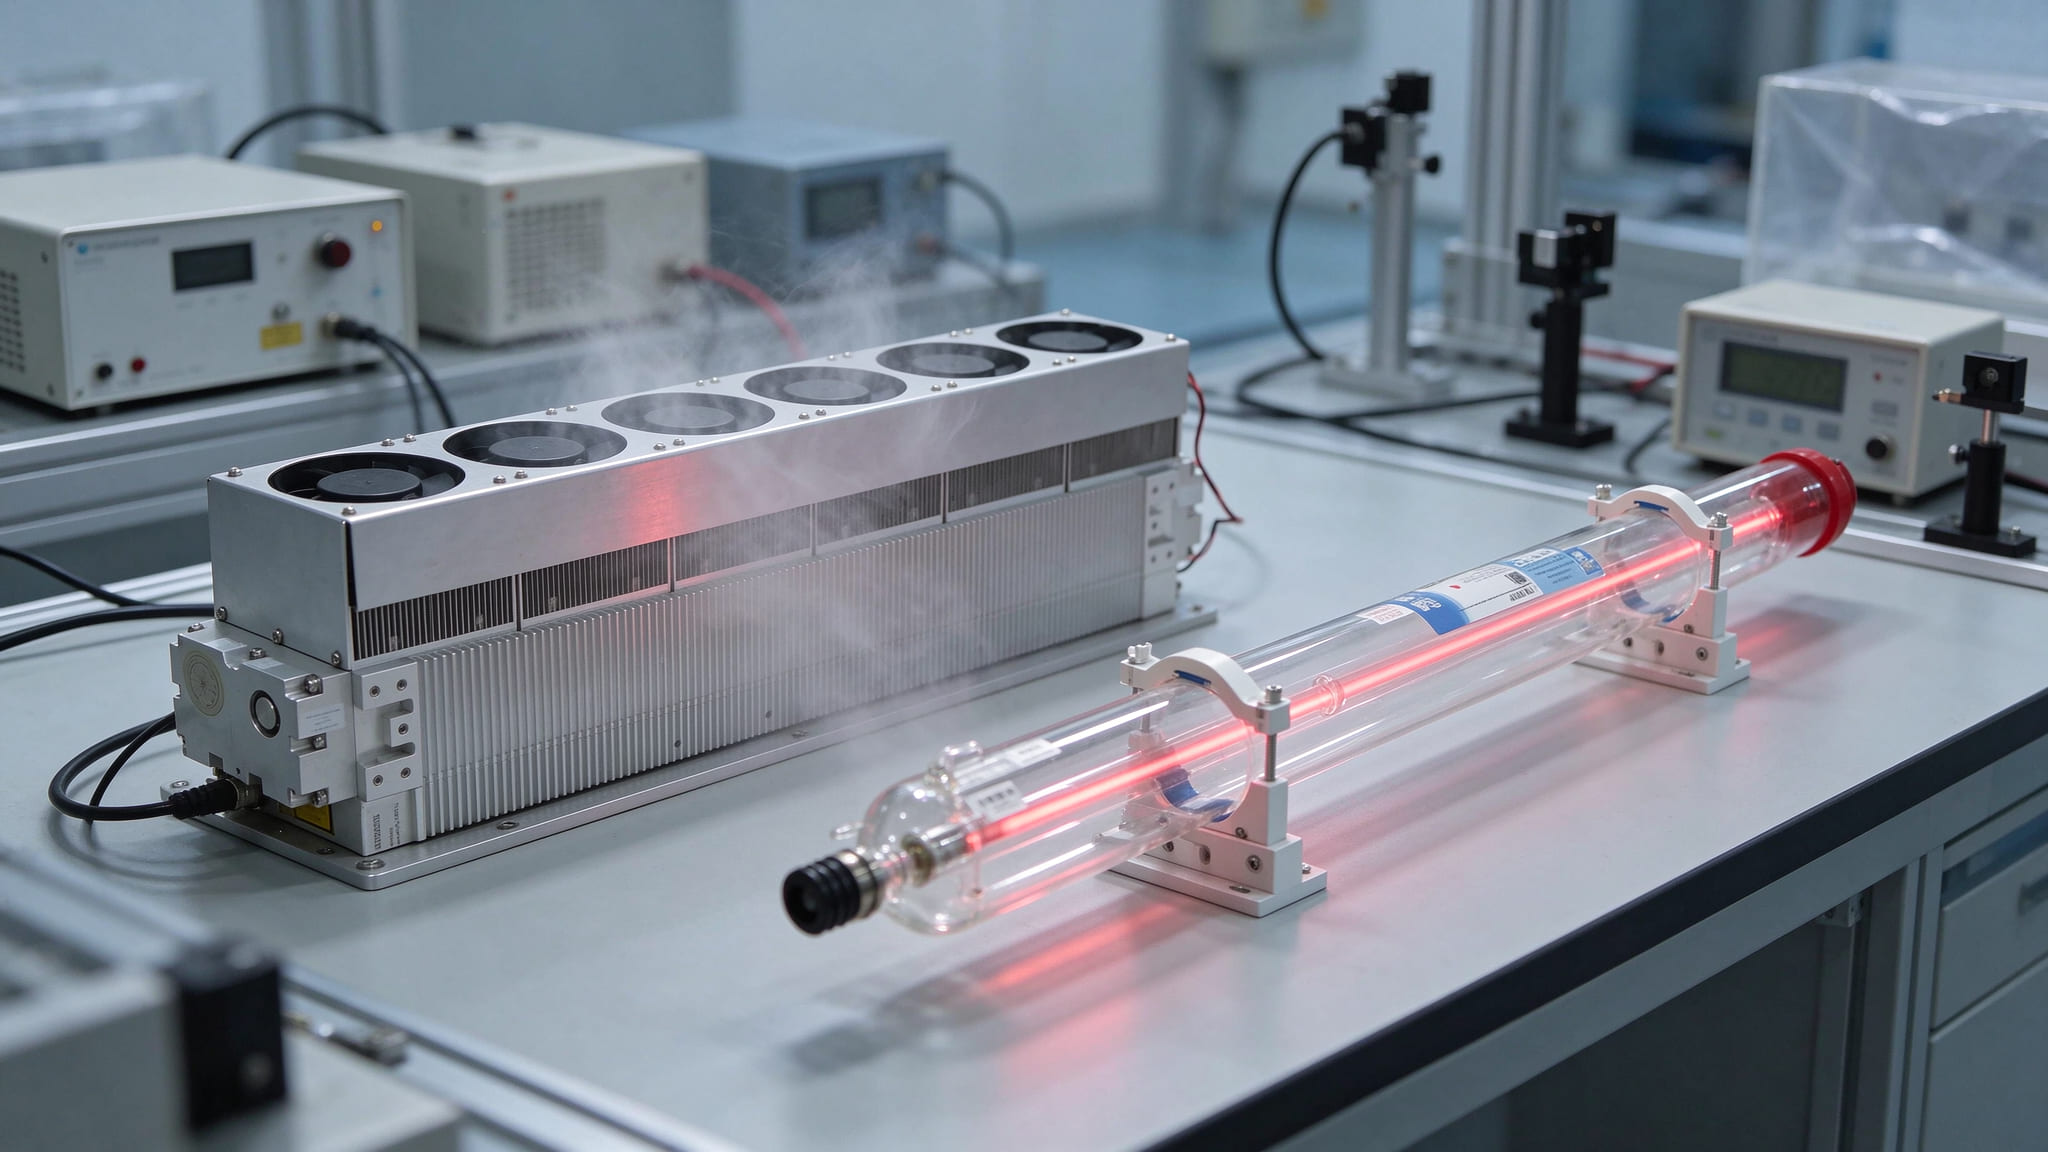
直流激励激光管(DC 管):采用高压电极直接击穿管内混合气体。它需要数万伏的高压直流电驱动,结构上是一根长长的玻璃管,内部充填气体。
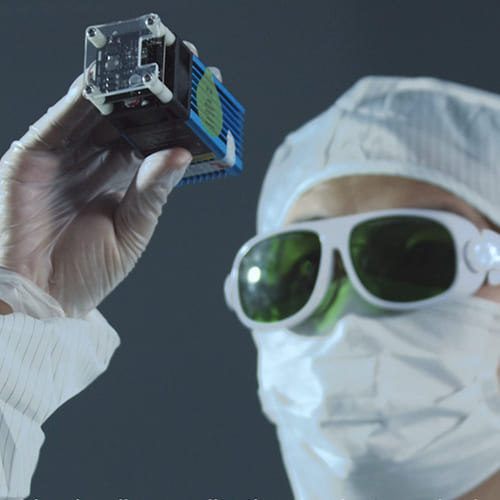
射频激光器(RF 管):采用射频电场(通常为数十兆赫兹的射频能量)对气体进行激励。它的外壳通常是坚固的金属腔体,内部集成了射频电源模块,不需要几万伏的高压线裸露在外。
这种物理结构的差异,直接衍生出了它们在实际加工中的性能分水岭。
二、 四大核心维度大比拼
1. 调制速度与脉冲频率:谁是速度之王?
射频管(RF):由于采用射频电场调制,它的开关响应速度极其惊人,脉冲频率可以轻松达到数十千赫兹(kHz),甚至支持微秒级的极速开关。这使得它在高速打标、连续微细雕刻时,能够做到边缘锐利、绝不拖尾。
直流管(DC):受限于高压放电和气体电离的物理特性,它的响应速度较慢。如果在高速运动中频繁开关光,容易出现边缘模糊或打点不均匀的现象,更适合做大面积的持续切割。
2. 光束质量与光斑表现:精细度的差距
射频管(RF):拥有极高的光束模式质量(通常为优秀的基模)。它的聚焦光斑更小、能量更集中,光斑圆形度极佳。在进行皮革精细雕刻、布料打孔或者高密度纸张镂空时,能够展现出极其细腻的层次感。
直流管(DC):在额定功率范围内,其光斑也能满足常规切割。但在大功率或长时间连续工作时,由于热效应影响,光斑容易发生轻微变形(变成椭圆或多模),导致切口边缘不够匀称。
3. 维护成本与寿命周期:投资与回报的平衡
直流管(DC):采购成本和更换成本极低(几百到几千元不等)。但它的缺点是属于易耗品,寿命一般在 3000 到 6000 小时左右,需要定期更换;同时高压端容易打火,日常对水温和水质的要求极为苛刻。
射频管(RF):初始购置成本较高,但它是一笔“长期投资”。射频管采用全金属封离结构,寿命极长(通常可达数万小时),且许多高端射频管支持气体再生和充气翻新。它不需要高压包,安全性更高,日常几乎零维护。
4. 适用材料与加工场景
射频管的战场:主攻高速打标、微雕、薄非金属材料的高速切割(如电子薄膜、皮革打孔、木质精细工艺品、服装面料雕花)。在这些需要“快、准、细”的场景下,射频管是无可争议的首选。
直流管的战场:主攻中厚非金属材料的深度切割(如 10mm 以上的亚克力、厚木板、大面积广告牌)。在这些拼拼厚度和输出总能量、对极速响应要求不高的重工业切割场景中,直流管凭借极高的性价比占据统治地位。
三、 决策指南:你的产线到底该选谁?
在做设备选型决策时,建议对照以下标准进行评估:
如果你的主营业务是广告标牌制作、大型亚克力字切割、工业厚板材加工:
果断选择直流激励玻璃管(DC管)。它能用最低的设备折旧成本,提供源源不断的切割动力,性价比最高。
如果你的主营业务是皮革鞋材高速雕刻、牛仔布洗水打花、电子元器件打标、或者高端工艺礼品定制:
毫不犹豫选择射频金属激光器(RF管)。速度和精度带来的产能提升和良品率改善,会迅速帮你赚回设备差价。