

在非金属切割与雕刻领域,CO2 玻璃激光管凭借出色的性价比,成为了无数工厂和工作室的“主力干将”。然而,很多刚接触激光设备的朋友经常会被一个问题困扰:买回来的激光管,到底能用多久?
厂家宣传时常常打出“寿命长达 10000 小时”的标语,但很多用户在实际使用中却发现,用了不到半年或者两三千小时,激光管的功率就出现了明显的衰减,甚至彻底不发光了。
到底是厂家虚标,还是我们用法不对?今天我们就来彻底拆解 CO2 激光管的真实寿命,并剖析影响它寿命的 5 个关键因素。
一、 标称寿命 vs 实际寿命:真相是什么?
首先我们要搞清楚,厂家标注的“10000 小时”通常指的是理论极限寿命,即在恒温、额定电流、水质极其纯净等完美实验室条件下测得的数据。
而在真实的工业车间或工作室环境中,CO2 玻璃激光管的实际有效工作寿命通常在 3000 至 8000 小时之间(视品牌与功率等级而定)。
当激光管输出功率下降到初始额定功率的 70% 以下时,虽然它还能发光,但加工速度变慢、切不透材料,在工程应用上这就意味着它的“生产寿命”已经到期了。
二、 决定激光管寿命的 5 个关键因素
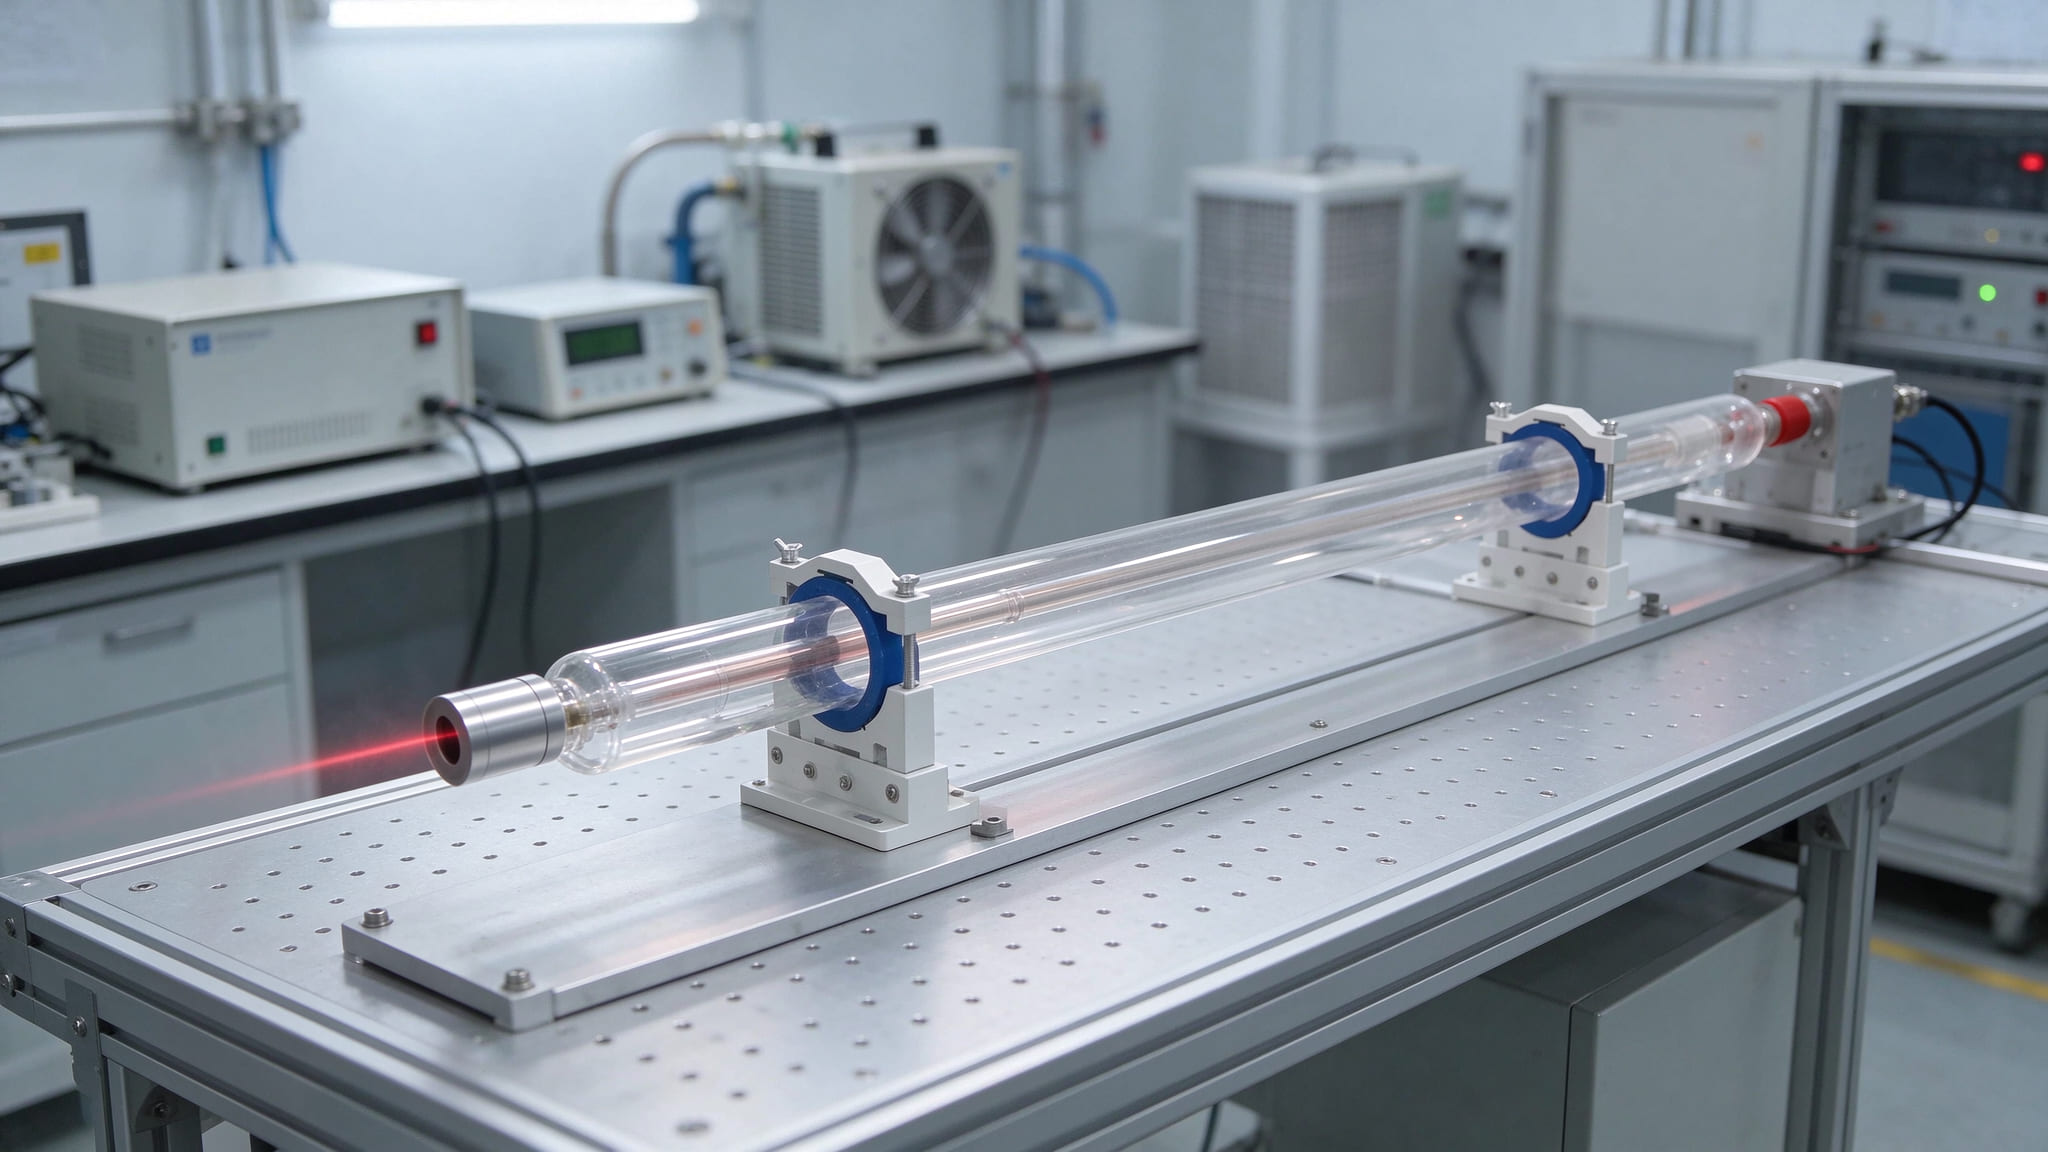
CO2 激光管本质上是一个充填了混合气体(CO2、氮气、氦气、氙气等)的精密玻璃封离器件。以下 5 个因素直接决定了它会提前“报废”还是延年益寿:
1. 工作电流与功率过载
这是导致激光管急速衰减的首要杀手。为了追求更快的切割速度,许多操作员喜欢长期把激光电源的功率开到 90% 甚至 100%。
高电流会导致管内阴极溅射剧烈增加,快速消耗管内的自由气体分子,同时引起管体局部剧烈发热。长期超电流运行,会让激光管寿命直接缩短一半以上。
2. 气体泄漏与自然老化
CO2 激光管内部靠复杂的物理化学平衡维持放电。即使你买回来完全不用,气体分子也会随着时间推移通过玻璃缝隙微量渗透,或者与内部金属电极发生慢性化学反应(CO2 分解为 CO 和 O2 且无法完全还原)。因此,激光管是有保质期的,库存存放超过一两年的“新管”,实际寿命也会大幅打折。
3. 冷却水质与水温控制
CO2 激光器电光转换效率约为 10% 到 15%,意味着剩余 85% 以上的电能都转化为了剧烈的热量。
– 水温过高:水温超过 30℃ 时,混合气体的热热碰撞加剧,粒子数反转效率骤降,功率迅速衰减,甚至导致玻璃管受热不均炸裂。
– 水质不良:使用未经过滤的自来水或硬水,冷却水道内壁极易结垢、滋生藻类。水垢不仅严重阻碍散热,还会造成局部热应力集中破坏玻璃结构。
4. 高频开关与瞬间电流冲击
在精密点阵雕刻或飞行打标时,激光管需要在毫秒级内高频“开”与“关”。每一次高压起辉的瞬间,对激光管电极和高压端都是一次高压电击。频繁的微秒级电流冲击会加速电极材料的剥落与氧化。
5. 不当的操作习惯与环境防尘
在粉尘飞溅严重的环境中工作,如果输出镜片(发光口)表面粘附了烟尘,高能量的激光就会在镜片表面瞬间产生剧烈高温,导致镀膜烧毁或镜片炸裂;此外,高压接线端如果不做防潮绝缘处理,高压拉弧打火也会直接击穿电源或激光管管尾。
三、 延长 CO2 激光管寿命的实操建议
想要让你的激光管“多干活、迟报废”,请牢记以下几条保养黄金法则:
1. 控制电流上限,留有余量:参照厂家给出的最大工作电流表(毫安表),在日常加工中将最大输出功率控制在 70% – 80% 即可。宁可稍微调慢一点机械速度,也不要长期满电流过载运行。
2. 坚持使用纯净水/蒸馏水,配合冷水机:务必使用工业冷水机(而非简易水泵),将冷却水温严格设定在 18℃ – 25℃ 之间。冷却水请使用纯净水或蒸馏水,并每隔一个月定期更换。
3. 保障镜片清洁与气辅助吹气:出光口镜片必须时刻保持洁净。切割时务必开启空压机吹气,防止熔融烟尘反吹污染镜片。如果发现镜片有灰尘,请立刻用无水乙醇轻轻擦拭。
4. 做好高压防潮与防打火:高压端接线柱需用高压绝缘硅胶完整封堵,保持环境干燥,防止潮湿季节发生高压打火击穿管尾。
5. 即买即用,避免长期囤货:CO2 玻璃管属于消耗品且存在自然老化现象,建议根据生产排期按需采购,随用随买。
专家总结
CO2 激光管的寿命并不是一个固定的死数字,而是三分靠品质,七分靠维护。合理控制输出电流、维持稳定的低温纯净水循环、保持良好的防尘习惯,就能轻松让你的激光管发挥出最大效能,把设备综合使用成本降到最低。