

对于很多刚接触 CO2 激光切割机或雕刻机的新手来说,购买了一根全新的激光管后,最让人紧张的时刻莫过于“拆箱安装”。
CO2 玻璃激光管内部结构极其精密,集高压电学、气体物理学与高精度光学于一体。很多新手以为安装激光管就像“拧个螺丝、插个水管”一样简单,结果一通电,要么听到“啪”地一声高压打火,要么刚开机几分钟玻璃管就剧烈炸裂,甚至光斑歪得根本切不透材料。
今天我们就把 CO2 激光管安装过程中的核心要点和常见误区一次性梳理清楚,帮你避开那些代价高昂的“新手坑”。
一、 安装方向与出水口朝向:千万别把“水”留住
安装激光管的第一步,就是放对它的姿态。
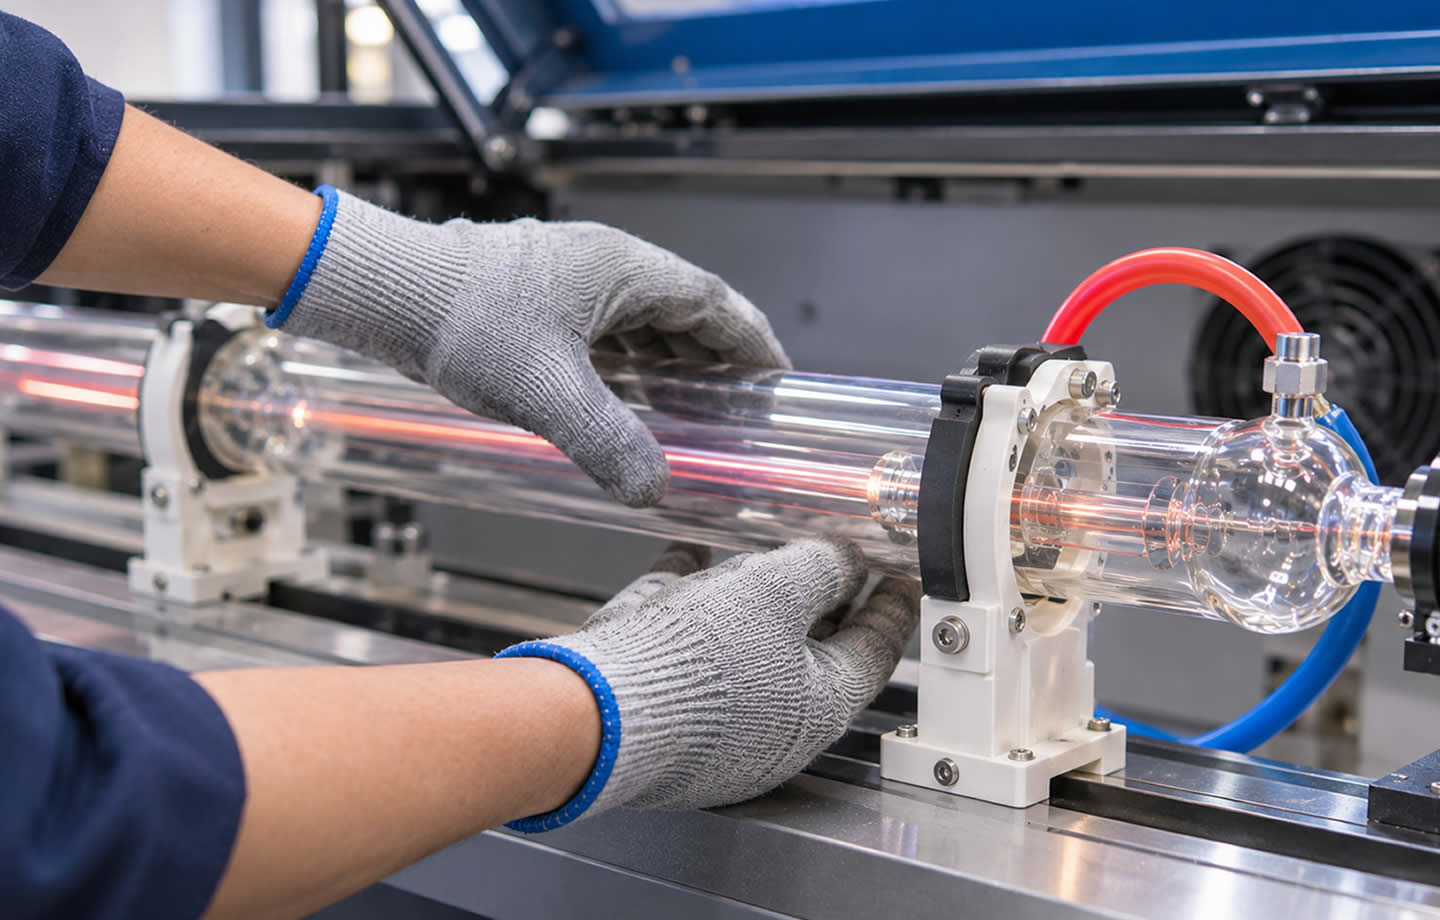
CO2 激光管通常由外层水冷套管和内层放电管组成。最容易被新手忽略的细节,就是水冷接口的朝向。
– 正确做法:安装时必须遵循“低进高出”的原则,即进水管连接位置较低的接口,出水管连接位置较高的接口。同时,出水口必须垂直向上。
– 新手错误后果(炸管/功率骤降):如果出水口朝侧面或朝下,冷却水在充满水冷腔时,管顶部就会残留大面积的气泡。激光管在发光时,有气泡包裹的玻璃区域得不到水流冷却,局部温度瞬间飙升至数百摄氏度,巨大的热应力会导致玻璃管在几秒钟内发生剧烈的局部爆裂(俗称“炸管”)。
二、 柔性固定与支撑点:给玻璃留一点“呼吸”空间
CO2 激光管虽然看似坚固,但它本质上是一个长达一米甚至近两米的薄壁玻璃容器。
– 支撑点选择:激光管不能随意固定在两端,通常厂家会在管身上用标注或建议支撑位置(一般位于激光管总长度的 1/4 到 1/5 处)。把支撑座放在这两个最佳受力点上,能最小化管身自重带来的微观弯曲变形。
– 新手错误后果(光斑畸变/应力破裂):许多新手为了防震,用金属夹具把激光管死死拧紧。玻璃在工作发热时会微量热膨胀,如果夹得太紧缺乏橡胶垫缓冲,硬碰硬的锁紧力会直接压碎管体;此外,受力不均导致管身发生微米级弯曲,会严重扭曲内部谐振腔,使输出的光斑从漂亮的圆形变成畸形的“散光”或双斑。
三、 接线规范:防打火与绝缘是生命线
激光管工作时需要数万伏的直流高压(起辉电压可达 2 万至 4 万伏)。这种超高压电极对接线工艺的要求极其苛刻。
– 正确做法:高压端(通常在管尾)焊接或螺栓固定后,必须使用专用的高压绝缘硅胶套进行完整包裹,并打入高压密封硅胶。接线要圆滑,不能留下任何金属毛刺。
– 新手错误后果(高压打火/击穿电源):如果有金属毛刺或绝缘保护不到位,高压电就会越过绝缘层,直接向金属机架或邻近的线缆发生强烈的空气击穿(拉弧打火)。打火不仅会导致激光管不出光或功率剧烈抖动,产生的瞬间高压反冲还会直接击穿主板和激光电源。
四、 首次通气与排气流程:彻底驱散“水气泡”
连接好水管和电路后,切忌立刻闭合高压开关出光!必须先进行水路排气。
– 正确做法:开启冷水机,让冷却水在激光管内循环流动 3 到 5 分钟。仔细观察水冷腔内部,特别是在管尾和管头镜片附近的弯折处。如果发现残留微小气泡,可以轻轻抬高或倾斜激光管的入水端,或者用手轻弹水管,将气泡顺着水流推向出水口彻底排出。
– 新手错误后果(镜片开裂/局部过热):如果不经过排气直接开机,镜片座附近的微小气泡会阻止冷却水带走透镜吸收的余热,导致昂贵的输出镜片因剧烈温升而镀膜脱落或开裂。
五、 光路对准要点:别让光束“撞墙”
激光管固定好后,最后一步是将它输出的光束精准导入设备的第一反射镜中心。
– 正确做法:调整激光管支撑座的高度和前后位置,使激光管出光口与第一反射镜的中心保持同轴。在第一反射镜架前贴上调光纸,按下低功率测试键,观察光斑位置,微调支撑架螺栓,确保光斑打在反射镜的几何中心。
– 新手错误后果(功率严重衰减/偏光):如果激光管安装倾斜,输出的光束打在反射镜边缘甚至镜框边缘,会导致大部分激光能量被金属镜架吸收,反映到切割头上就是“功率大大衰减”。此外,被加热的金属镜架还会散发热量,破坏整个光路系统的稳定性。
专家建议
安装 CO2 激光管时,请牢记这套五字口诀:“低进高出排气泡,柔性固定定支撑;高压绝缘防打火,对中光路保功率。”
严格按照标准规范操作,不仅能杜绝炸管和打火等重大安全事故,还能让你的全新的激光管从第一天起就输出最高品质的光斑。